

Статьи
Оглавление
Лазерная резка металла давно перестала быть экзотикой и превратилась в базовый стандарт металлообработки. Однако дьявол кроется в деталях. Два предприятия могут использовать идентичные станки, но получать на выходе продукт с колоссальной разницей в себестоимости и качестве. Посмотреть, кто выполняет лазерную резку металла, можно в каталоге портала. Разрыв в эффективности кроется в трех неочевидных для новичка, но критичных для профи параметрах: точной настройке режимов под конкретную толщину, грамотном выборе ассистирующего газа и понимании того, когда технологический цикл должен продолжаться на гриндере. В этом материале мы разберем физику процесса без лишней воды и дадим рабочие таблицы, которые сэкономят вам десятки часов тестов и метры дорогостоящего листа.
Требуется лазерная резка металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Физика процесса: почему толщина — это не просто миллиметры
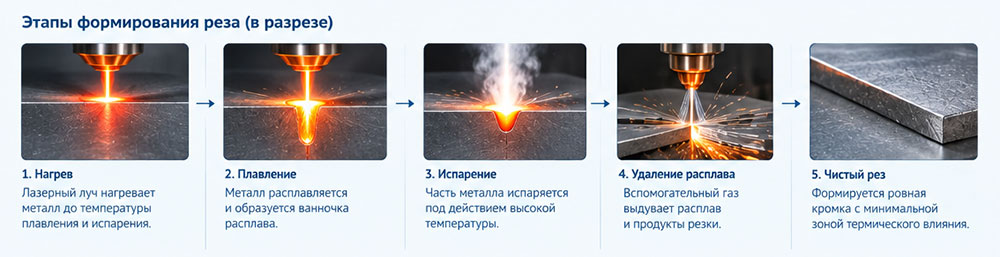
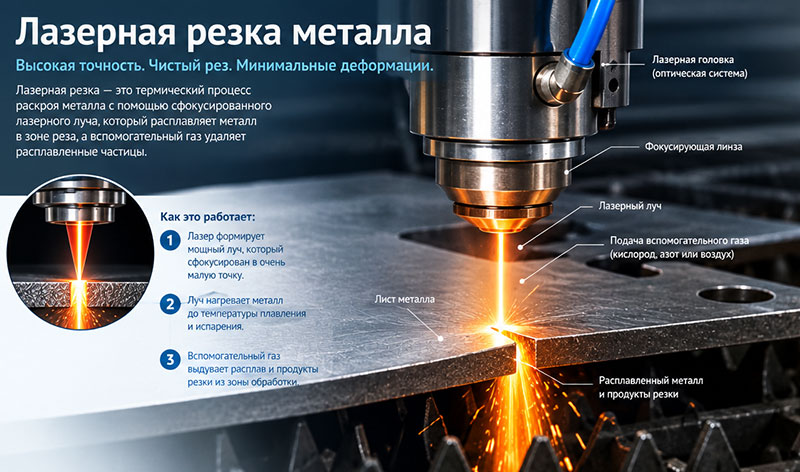
При лазерной резке металл в зоне фокуса плавится, а струя газа выносит расплав из полости реза. Для углеродистой стали в кислороде добавляется вторая составляющая — экзотермическая реакция горения железа, и она даёт значительную часть тепла, поэтому толстый лист режется на меньшей мощности. Для нержавейки, алюминия и цветных сплавов работает только плавление и механический вынос: газ не участвует в реакции, он либо инертный, либо слабо окисляющий. С увеличением толщины металла растут две переменные: объём расплава, который нужно выдуть из реза, и время термического воздействия, что ведёт к росту HAZ. Для сравнения — при плазменной резке зона термического влияния заметно шире, а при гидроабразивной её нет вовсе. Золотое правило масштабирования: При увеличении толщины вдвое мощность приходится поднимать примерно в те же два раза, но скорость падает в 2,5–3 раза — именно она, а не мощность, становится узким местом. Давление газа растёт в 1,5–2 раза. Попытка резать 20-миллиметровую сталь на режимах для 10-миллиметровой даст неполный прорез и зашлакованную нижнюю кромку.
Режимы резки по толщине: рабочие параметры для волоконных лазеров
Ниже приведены усредненные стартовые параметры для современных волоконных лазеров (1064 нм) с качественной оптикой. Помните: конкретный станок, чистота линз и состояние сопла могут потребовать корректировки на 10–15%.
Конструкционная сталь (Ст3, 09Г2С)
| Толщина, мм | Мощность, кВт | Скорость, мм/мин | Фокус, мм (относительно поверхности) | Диаметр сопла, мм |
|---|---|---|---|---|
| 1.0 | 1.0 – 1.5 | 8000 – 12000 | -0.5 | 1.0 – 1.4 |
| 3.0 | 2.0 – 3.0 | 4000 – 6000 | -1.0 | 1.4 – 1.8 |
| 6.0 | 3.0 – 4.0 | 2500 – 3500 | -2.0 | 2.0 – 2.5 |
| 10.0 | 4.0 – 6.0 | 1500 – 2200 | -3.0 | 2.5 – 3.0 |
| 16.0 | 6.0 – 8.0 | 800 – 1200 | -4.0 | 3.0 |
| 20.0 | 8.0 – 10.0 | 500 – 800 | -5.0 | 3.0 – 3.5 |
Нюанс: На толщинах от 12 мм фокус часто уводят глубоко в металл (до -5...-7 мм). Это создает эффект предварительного нагрева нижних слоев листа плазмой самого реза, облегчая прорыв.
Нержавеющая сталь (AISI 304)
Нержавейка имеет низкую теплопроводность и высокую вязкость расплава. Режимы здесь более агрессивные по давлению, но щадящие по скорости.
| Толщина, мм | Мощность, кВт | Скорость, мм/мин | Фокус, мм | Диаметр сопла, мм |
|---|---|---|---|---|
| 1.0 | 1.0 – 1.2 | 10000 – 15000 | 0 (в ноль) | 1.4 |
| 3.0 | 2.0 – 2.5 | 5000 – 7000 | -1.0 | 1.8 |
| 6.0 | 3.0 – 4.0 | 2000 – 3000 | -2.5 | 2.0 |
| 10.0 | 6.0 – 8.0 | 800 – 1300 | -4.0 | 2.5 |
Алюминий и его сплавы (АМг, Д16)
| Толщина, мм | Мощность, кВт | Скорость, мм/мин | Фокус, мм | Диаметр сопла, мм |
|---|---|---|---|---|
| 2.0 | 1.5 – 2.0 | 6000 – 9000 | +0.5 (над поверхностью) | 1.5 |
| 6.0 | 3.0 – 4.0 | 2000 – 3000 | -1.5 | 2.0 |
| 10.0 | 6.0 – 8.0 | 1000 – 1500 | -3.0 | 2.5 |
Нюанс: У алюминия высочайшая отражающая способность и теплопроводность. Фокус часто выводят чуть выше поверхности, чтобы создать максимально широкий канал на входе и не дать лучу отразиться обратно в голову.
Выбор ассистирующего газа: азот, кислород или воздух?
Газ в лазерной резке выполняет две функции: выдувает расплав и участвует в химической реакции. Ошибка в выборе газа — это прямые убытки на закупке материала и последующей слесарной обработке.
Кислород (O2) — для черной стали
Принцип: Кислород поддерживает экзотермическую реакцию горения железа. Лазер лишь инициирует процесс, дальше металл горит сам, выделяя дополнительное тепло. Это позволяет резать толстые листы на меньшей мощности.
Давление: Относительно низкое (0.3–0.8 бар для тонких листов, до 1.2–1.5 бар для 20 мм). Высокое давление остудит зону реза и прервет реакцию горения.
Результат: высокая скорость, но кромка покрыта оксидной плёнкой и темнеет; при неверном давлении к ней добавляется грат — капли застывшего металла на нижней стороне.
Когда использовать: Силовые конструкции, фланцы, детали под сварку или последующую покраску, где чистота кромки не критична.
Азот (N2) — для нержавейки, оцинковки и алюминия
Принцип: Инертный газ. Он не поддерживает горение, а чисто механически выдувает расплав. Вся энергия поступает только от лазера.
Давление: высокое, и оно растёт с толщиной. Для нержавейки 1–3 мм — 8–12 бар, для 6 мм — 12–15, для 10 мм — 15–20 бар; для алюминия 10 мм — до 20 бар. Без бустерного насоса (помпы высокого давления) резать азотом толстый металл невозможно — так же, как не получить чистую кромку на газовой резке без правильного давления кислорода.
Результат: Идеально белый, блестящий срез без окалины.
Когда использовать: Видовые детали (двери лифтов, торговое оборудование), пищевое оборудование, изделия под порошковую покраску (краска плохо ложится на окалину) и сварку TIG встык без зачистки.
Сжатый воздух (78% Азота + 21% Кислорода)
Принцип: Компромисс. Кислорода в воздухе достаточно для поддержания слабой экзотермической реакции, а азота — для частичного охлаждения.
Экономика: Самый дешевый вариант. Требует только магистрального осушенного воздуха и хорошего фильтра-влагомаслоотделителя.
Результат: Кромка чище, чем на кислороде, но с легким желтоватым или серым оттенком. Скорость ниже, чем на азоте: кислород в составе воздуха окисляет кромку, и на нержавейке это вынуждает снижать темп, чтобы не получить грат. На углеродистой стали до 5–8 мм разница с азотом почти не заметна.
Когда использовать: Универсальный вариант для черной стали до 5–8 мм, корпусных деталей, электрошкафов. Позволяет снизить себестоимость реза на 30–50% по сравнению с покупным азотом.
Когда кромку нужно доводить: классификация дефектов
Даже на идеальном станке лазер оставляет артефакты. Задача технолога — определить, какие из них допустимы в конструкторской документации, а какие убьют деталь на следующих этапах.
Случай 1: Доводка обязательна (Post-processing)
Нижний грат (капли застывшего металла). Возникает при недостаточном давлении газа, изношенном сопле или неверном фокусе. Если деталь идёт на сборку в пазы или на сварку внахлёст — грат недопустим. Решение: снятие фаски ручным гриндером или галтовка в барабане. Зона термического влияния (ЗТВ) и отпуск. На высокоуглеродистых и закалённых сталях (пружинная 65Г, Hardox) кромка после лазера теряет вязкость: при гибке по ней почти неизбежно идёт трещина. Решение: обязательный отжиг зоны реза или шлифовка на глубину 0,2–0,5 мм. Перегрев тонкого металла. При резке оцинковки 1 мм на завышенной мощности цинк испаряется, оставляя рыхлую, пористую кромку. Решение: только абразивная зачистка перед покраской.
Случай 2: Доводка желательна (Эстетика и логистика)
Окалина на кислородной резке. Если детали едут на склад, окалина осыпется и повредит соседние листы. Если заказчик платит за «визуальное качество», деталь прогоняют через щеточную машину. Для сварки это не критично — хороший сварщик пробьет дугой тонкий слой окалины.
Конусность (V-edge). Любой лазерный рез имеет микрозавал (0.1–0.5 градуса). На толщине 20 мм это может дать разницу ширины реза в 0.2 мм между верхом и низом. Для болтовых соединений это незаметно, для плотной сборки секций — критично. Решение: калибровочная проходка на малых скоростях или фрезеровка.
Случай 3: Доводка не требуется
Силовые каркасы зданий.
Дно и стенки сварных емкостей (внутренние швы).
Заготовки, которые после резки уходят на обрабатывающий центр — лазер здесь выступает просто как высокопроизводительная гильотина.
Детали из нержавеющей стали, резанные азотом с правильными режимами — они выходят из станка готовыми к монтажу.
Чек-лист технолога перед запуском партии
Чтобы избежать брака и переделок, пройдитесь по этим пяти пунктам:
Сопло. Новое сопло диаметром 1.4 мм даст на 20% более чистый рез на тонкой нержавейке, чем то, которое наработало 100 часов. Износ на 0.1 мм по внутреннему диаметру уводит фокус и разбрасывает газ.
Чистая оптика. Слой копоти на защитном стекле режущей головы при мощности 6 кВт работает как зажигательная лупа. Стекло сгорает за секунды, луч начинает гулять, и вы получаете плавающие размеры по всей карте раскроя. Протирать нужно каждые 4–8 часов работы.
Пробивка (Pierce). Никогда не используйте параметры реза для пробивки. Для листа 10 мм время пробивки должно быть в 3–4 раза дольше, чем время прохождения того же расстояния при резке. Давление газа на пробивке снижают на 30%, чтобы не разбрызгать ванну расплава на голову.
Состав металла. Лазерная резка «черной стали» от разных поставщиков — это разные режимы. Повышенное содержание серы или фосфора делает сталь легкоплавкой, она начинает «течь» как пластилин. Повышенное содержание кремния дает стекловидный, неудаляемый грат.
Крепление листа. На толщинах от 10 мм лист активно ведет от термических напряжений. Если заготовка приподнимется над столом на 2 мм, фокус уйдет, и рез остановится на середине. Используйте достаточное количество микроштифтов (башмаков), но не под зоной самого реза.
Заключение
Лазерная резка — это баланс между физикой твердого тела, термодинамикой газовой струи и экономикой производства. Попытка сэкономить 10 минут на перенастройке с кислорода на азот для партии видовых деталей из нержавейки обернется часами работы слесаря с лепестковым кругом. Инвестируйте время в создание библиотеки режимов под ваш парк металлов. А если нужен не режим, а готовая деталь — фигурная резка труб и листовой раскрой выполняются по чертежу в DWG или DXF. Идеальный рез — это когда деталь падает со стола под собственным весом, не оставляя на сотовом столе ни капли расплава, а нижняя кромка выглядит так же чисто, как и верхняя. Достичь этого на любой толщине можно только через строгую математику давления, скорости и чистоты оптики.
27.10.2026


